


Le secteur de l'énergie traverse une transformation profonde. Entre le déploiement massif des infrastructures de recharge électrique, la modernisation des réseaux de distribution et l'évolution des appareillages de contrôle, les exigences en matière de composants n'ont jamais été aussi élevées. Chaque borne de recharge, chaque contacteur, chaque système de connexion repose sur des pièces de précision qui doivent garantir fiabilité, conductivité et durabilité dans le temps. Le décolletage secteur énergie s'impose comme une réponse technique particulièrement adaptée à ces contraintes, notamment lorsqu'il s'agit de produire des volumes importants avec une répétabilité irréprochable.
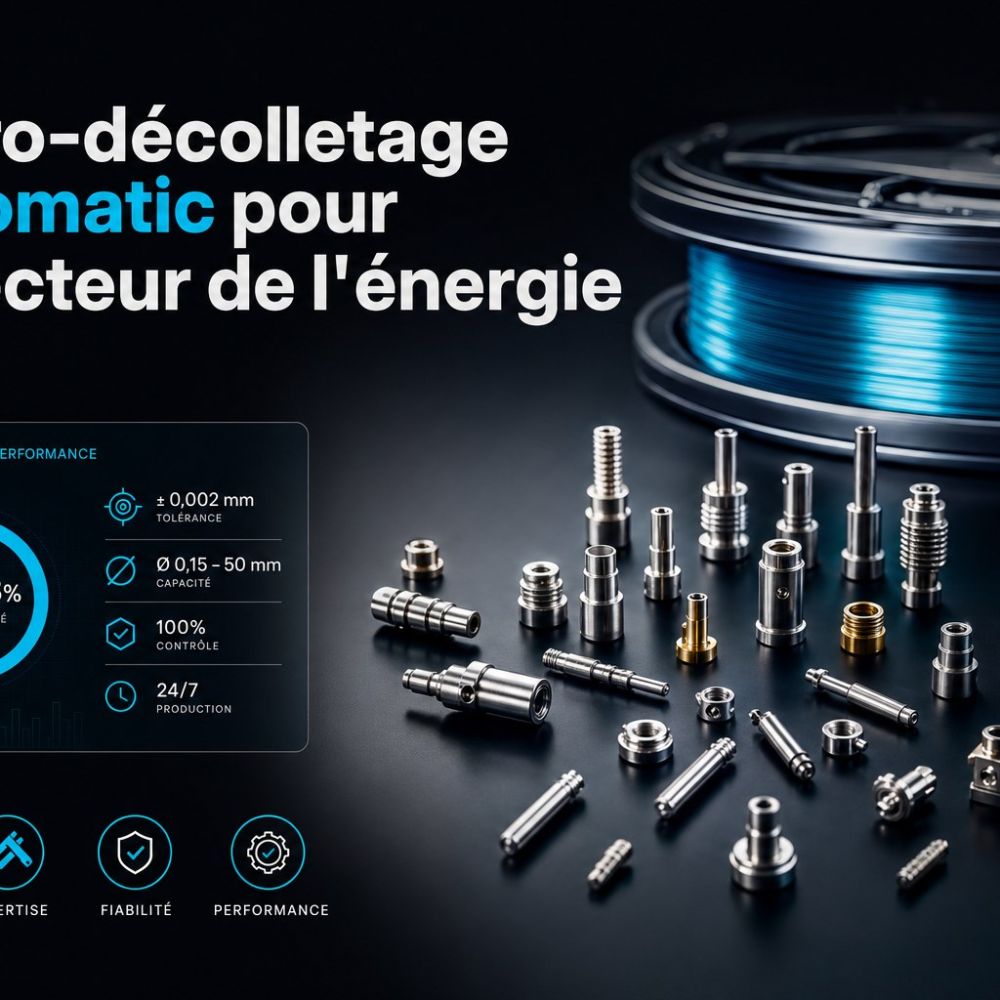
Les infrastructures énergétiques modernes reposent sur une multitude de composants de petite taille mais à forte valeur ajoutée. Qu'il s'agisse de bornes de recharge pour véhicules électriques, de contacteurs pour tableaux électriques ou de pièces de connexion dans les systèmes de distribution, chaque élément doit répondre à des normes strictes de conductivité, de résistance mécanique et de tenue dans le temps. Le décolletage secteur énergie permet de fabriquer ces pièces en volumes conséquents, avec une répétabilité qui garantit que la millionième pièce produite sera identique à la première.
Les volumes en jeu sont souvent considérables. Une borne de recharge rapide peut intégrer plusieurs dizaines de pièces tournées, et lorsque les fabricants prévoient des déploiements à l'échelle européenne, les séries peuvent atteindre plusieurs millions d'unités par an. Le procédé escomatic, qui usine directement à partir du fil, s'avère particulièrement compétitif dans ces configurations. Les temps de cycle courts et la capacité à produire en continu permettent d'atteindre des coûts pièce difficilement égalables par d'autres procédés, notamment sur les diamètres inférieurs à 6,5 mm.
Dans le secteur de l'énergie, les pièces issues du micro-décolletage se retrouvent principalement dans trois grandes familles de produits. Les pièces de contact assurent la transmission du courant électrique entre différents éléments d'un système. Elles doivent présenter une surface de contact optimale, une conductivité maximale et une résistance à l'usure. Les bornes et connecteurs permettent le raccordement sécurisé des câbles et des composants. Leur géométrie, souvent complexe, doit garantir un maintien mécanique fiable tout en assurant une bonne conductivité. Enfin, les composants d'appareillage (contacteurs, disjoncteurs, relais) intègrent de nombreuses pièces tournées qui contribuent au bon fonctionnement de l'ensemble.
Ces pièces sont généralement produites en laiton, en cuivre ou en alliages spécifiques qui combinent conductivité électrique et résistance mécanique. Le choix du matériau dépend des contraintes d'utilisation, notamment en termes de courant à véhiculer, de température de fonctionnement et d'environnement (présence d'humidité, de vibrations, etc.). Le procédé escomatic permet d'usiner ces matériaux avec une grande précision, y compris lorsqu'ils présentent des caractéristiques mécaniques délicates.
Le décolletage escomatic repose sur un principe d'usinage à partir du fil, sans reprise de pièce. Cette approche présente plusieurs avantages déterminants pour le secteur de l'énergie. D'abord, la répétabilité dimensionnelle est exceptionnelle. Les machines escomatic, une fois réglées, produisent des pièces dont les cotes restent stables sur des séries de plusieurs millions d'unités. Pour des pièces de contact où une variation de quelques microns peut affecter la résistance électrique, cette stabilité est un gage de qualité.
Ensuite, le procédé limite les pertes matière. Le fil est déroulé en continu et usiné au plus près des cotes finales, ce qui réduit les chutes par rapport à un usinage sur barre. Dans le cas du cuivre ou du laiton, matériaux dont le coût peut varier significativement, cette économie de matière se traduit directement par une réduction du coût pièce. Sur des séries de plusieurs millions d'unités, l'impact économique est loin d'être négligeable.
Les pièces destinées au secteur de l'énergie doivent souvent respecter des tolérances serrées. Pour des pièces de contact, on peut viser des tolérances de l'ordre de quelques microns sur les diamètres critiques, afin de garantir un ajustement précis et une surface de contact optimale. Le procédé escomatic permet d'atteindre ces niveaux de précision en série, avec des indicateurs de capabilité (Cp et Cpk) qui démontrent la maîtrise du processus. Ces indicateurs, calculés à partir de relevés statistiques sur de grandes séries, permettent de vérifier que le procédé est stable et centré sur la cote nominale.
La maîtrise dimensionnelle au micron est un différenciateur clé pour les donneurs d'ordre du secteur de l'énergie. Lorsqu'un bureau d'études conçoit une borne de recharge, il doit s'assurer que les pièces de contact s'emboîteront correctement, que les bornes assureront un maintien mécanique fiable et que les composants d'appareillage fonctionneront sans défaillance sur des milliers de cycles. Cette fiabilité repose en grande partie sur la qualité de l'usinage initial.
Le laiton et le cuivre sont les matériaux les plus couramment utilisés pour les pièces de contact et les bornes dans le secteur de l'énergie. Le laiton, alliage de cuivre et de zinc, offre un bon compromis entre conductivité électrique, usinabilité et résistance à la corrosion. Il existe plusieurs nuances de laiton, certaines contenant du plomb pour améliorer l'usinabilité, d'autres formulées sans plomb pour répondre aux exigences environnementales. Le cuivre pur, quant à lui, présente une conductivité électrique maximale mais peut être plus délicat à usiner en raison de sa ductilité.
Le procédé escomatic permet d'usiner ces matériaux avec une grande maîtrise. Les outils de coupe sont adaptés aux caractéristiques mécaniques du laiton ou du cuivre, et les paramètres de coupe sont optimisés pour limiter les déformations et garantir un état de surface conforme. Sur des pièces de petit diamètre, la rigidité de la pièce en cours d'usinage peut être un défi, mais le guidage par le fil et la conception des machines escomatic permettent de maintenir la pièce stable tout au long du cycle.
Dans le secteur de l'énergie, les pièces de contact et les bornes peuvent nécessiter des traitements de surface pour améliorer leur conductivité, leur résistance à l'oxydation ou leur tenue mécanique. Les traitements les plus courants incluent le nickelage, l'argenture ou le dorage. Ces opérations sont généralement réalisées après l'usinage, par des sous-traitants spécialisés. Le micro-décolletage escomatic produit des pièces dont l'état de surface est compatible avec ces traitements, et la géométrie précise facilite l'application homogène des revêtements.
La traçabilité des lots est essentielle à cette étape. Lorsqu'un lot de plusieurs centaines de milliers de pièces est envoyé en traitement de surface, il faut pouvoir garantir que les pièces ont été produites dans les mêmes conditions et qu'elles répondent aux mêmes spécifications. Les certifications ISO 9001 et les procédures de tri automatique à 100 % mises en place dans les ateliers de micro-décolletage en Haute-Savoie permettent de répondre à cette exigence.
Le déploiement des bornes de recharge pour véhicules électriques est l'un des chantiers majeurs de la transition énergétique. Chaque borne intègre de nombreux composants de précision, notamment des pièces de contact qui assurent la transmission du courant entre le réseau et le véhicule. Ces pièces doivent supporter des courants élevés (parfois plusieurs centaines d'ampères pour les bornes rapides) tout en restant compactes et fiables sur des milliers de cycles de charge.
Le décolletage secteur énergie répond à ces contraintes en produisant des pièces de contact dont la géométrie est optimisée pour maximiser la surface de contact et minimiser la résistance électrique. Les tolérances serrées garantissent un ajustement précis avec les autres composants de la borne, et la répétabilité du procédé escomatic assure que chaque borne produite présentera les mêmes performances. Pour les fabricants de bornes de recharge, cette fiabilité est un argument commercial déterminant, notamment lorsqu'ils doivent garantir une durée de vie de plusieurs années en usage intensif.
Les prévisions de déploiement des bornes de recharge en Europe tablent sur plusieurs millions d'unités dans les années à venir. Chaque borne peut intégrer plusieurs dizaines de pièces tournées, ce qui représente des volumes de production très importants. Le procédé escomatic, avec ses cadences élevées et sa capacité à produire en continu, est particulièrement adapté à ces volumes. Les séries peuvent atteindre plusieurs centaines de millions de pièces sur la durée de vie d'un programme, et la stabilité du procédé permet de garantir la conformité des pièces tout au long de la production.
Pour les donneurs d'ordre, le choix d'un fournisseur capable de gérer ces volumes tout en maintenant une qualité constante est stratégique. Les certifications ISO 9001 et ISO 13485, bien que cette dernière soit principalement orientée vers le secteur médical, témoignent de la rigueur des processus mis en place. Le tri automatique à 100 % permet de s'assurer qu'aucune pièce non conforme ne sera livrée, un point essentiel lorsque les volumes en jeu sont aussi importants.
Au-delà des bornes de recharge, le secteur de l'énergie englobe l'ensemble de l'appareillage électrique utilisé dans les bâtiments, les infrastructures industrielles et les réseaux de distribution. Les contacteurs, disjoncteurs, relais et autres dispositifs de protection intègrent de nombreuses pièces tournées qui assurent des fonctions mécaniques ou électriques. Ces composants doivent répondre à des normes strictes de sécurité et de performance, et leur fabrication en grande série nécessite un procédé capable de garantir une répétabilité sans faille.
Le micro-décolletage escomatic permet de produire ces pièces avec une grande variété de géométries. Les pièces de contact, les axes, les ressorts de contact ou les bornes de raccordement sont autant d'exemples de composants qui peuvent être usinés par ce procédé. La capacité à réaliser des opérations complexes en un seul cycle (tournage, perçage, filetage, tronçonnage) réduit le nombre d'étapes de fabrication et limite les risques de non-conformité.
La production de pièces pour l'appareillage électrique se fait souvent sur des séries de plusieurs millions d'unités, étalées sur plusieurs années. Pour garantir la conformité tout au long de cette période, il est essentiel de disposer de procédures de contrôle robustes et d'une traçabilité complète. Les ateliers de micro-décolletage en Haute-Savoie mettent en place des contrôles statistiques en cours de production, avec des relevés dimensionnels réguliers et des calculs de capabilité. Ces données permettent de détecter toute dérive du procédé et de corriger les réglages avant que des pièces non conformes ne soient produites.
Le tri automatique à 100 % est une étape complémentaire qui permet de vérifier que chaque pièce répond aux spécifications. Les systèmes de tri optique ou mécanique détectent les défauts de surface, les cotes hors tolérance ou les anomalies de géométrie. Pour les donneurs d'ordre du secteur de l'énergie, cette double barrière (contrôle statistique en cours de production et tri final) est un gage de qualité et de sérénité.
Le secteur de l'énergie impose des exigences de traçabilité qui peuvent être comparables à celles du secteur médical ou de l'aéronautique. Chaque lot de pièces doit pouvoir être retracé jusqu'aux matières premières utilisées, aux conditions de production et aux résultats de contrôle. Cette traçabilité permet, en cas de problème détecté sur le terrain, d'identifier rapidement les lots concernés et de prendre les mesures correctives nécessaires.
Les certifications ISO 9001 et ISO 13485, lorsqu'elles sont détenues par le fabricant, témoignent de la mise en place de systèmes de management de la qualité robustes. Ces certifications imposent des procédures documentées, des audits réguliers et une amélioration continue des processus. Pour un donneur d'ordre du secteur de l'énergie, travailler avec un fournisseur certifié est souvent une exigence contractuelle, notamment lorsque les pièces sont destinées à des installations critiques.
Dans les ateliers de micro-décolletage en Haute-Savoie, la traçabilité commence dès la réception des matières premières. Chaque bobine de fil est identifiée par un numéro de lot, et les certificats matière fournis par le fournisseur sont archivés. En cours de production, les pièces sont regroupées par lot de fabrication, et chaque lot est accompagné d'un dossier de suivi qui regroupe les relevés dimensionnels, les résultats de contrôle et les éventuelles actions correctives. En fin de production, un certificat de conformité est établi pour chaque livraison, récapitulant l'ensemble des informations de traçabilité.
Cette traçabilité est facilitée par l'utilisation de systèmes informatiques de gestion de production, qui permettent de centraliser les données et de générer automatiquement les documents de suivi. Pour les donneurs d'ordre, cette transparence est essentielle, notamment lorsqu'ils doivent eux-mêmes répondre à des audits ou à des demandes de traçabilité de la part de leurs clients finaux.
| Exigence | Réponse du procédé escomatic |
|---|---|
| Tolérances serrées (quelques microns) | Capabilité élevée (Cp et Cpk), contrôle statistique en cours de production |
| Volumes importants (plusieurs millions) | Cadences élevées, production en continu, coût pièce compétitif |
| Traçabilité complète | Identification des lots, certificats matière, dossiers de suivi, certifications ISO |
| Matériaux conducteurs (laiton, cuivre) | Maîtrise de l'usinage, limitation des pertes matière, état de surface conforme |
La Haute-Savoie est historiquement un territoire de décolletage, avec une concentration d'entreprises et de compétences qui en fait l'un des principaux bassins européens pour cette activité. Ce savoir-faire local se traduit par une maîtrise des procédés, une culture de la précision et une capacité à répondre à des exigences techniques élevées. Pour les donneurs d'ordre du secteur de l'énergie, travailler avec un fournisseur basé en Haute-Savoie, c'est bénéficier de cette expertise et de la proximité avec les centres de décision européens.
La proximité géographique facilite les échanges techniques, notamment lors de la phase de développement d'un nouveau produit. Les bureaux d'études peuvent se déplacer facilement pour discuter des contraintes de fabrication, valider des prototypes ou ajuster les spécifications. Cette réactivité est un atout précieux dans un secteur où les délais de mise sur le marché sont souvent serrés.
Le tissu industriel haut-savoyard regroupe non seulement des ateliers de décolletage, mais aussi un écosystème complet de sous-traitants spécialisés (traitements de surface, traitements thermiques, contrôle qualité, etc.). Cette proximité permet de réduire les délais et les coûts logistiques, et de coordonner efficacement les différentes étapes de fabrication. Pour un donneur d'ordre du secteur de l'énergie, cette intégration locale est un gage de simplicité et de fiabilité.
Le savoir-faire haut-savoyard s'appuie également sur une tradition de formation et de transmission des compétences. Les écoles techniques locales forment chaque année de nouveaux décolleteurs, et les entreprises investissent dans la formation continue de leurs équipes. Cette culture de l'excellence se traduit par une capacité à relever des défis techniques complexes et à s'adapter aux évolutions des exigences clients.
Le secteur de l'énergie, porté par la transition électrique et le déploiement des infrastructures de recharge, représente un débouché stratégique pour le micro-décolletage escomatic. Les pièces de contact, les bornes et les composants d'appareillage exigent une précision dimensionnelle élevée, une répétabilité sans faille et une traçabilité complète. Le procédé escomatic, avec sa capacité à produire en très grande série tout en maintenant des tolérances au micron, répond parfaitement à ces exigences.
Pour les donneurs d'ordre du secteur de l'énergie, le choix d'un fournisseur capable de gérer des volumes importants, de garantir la conformité sur des séries longues et de s'inscrire dans une démarche de qualité certifiée est déterminant. Le savoir-faire haut-savoyard, l'ancrage local et la maîtrise des matériaux conducteurs sont autant d'atouts qui font du micro-décolletage escomatic une solution de référence pour les pièces critiques du secteur de l'énergie.
Le laiton et le cuivre sont les matériaux les plus couramment utilisés pour les pièces de contact, en raison de leur excellente conductivité électrique et de leur bonne usinabilité. Le choix entre laiton avec plomb, laiton sans plomb ou cuivre pur dépend des contraintes spécifiques de l'application (courant à véhiculer, environnement, exigences réglementaires). Le procédé escomatic permet d'usiner ces matériaux avec une grande précision, y compris sur des géométries complexes.
Le procédé escomatic permet d'atteindre des tolérances de l'ordre de quelques microns sur les diamètres critiques, ce qui est essentiel pour garantir un ajustement précis et une bonne conductivité électrique. Les indicateurs de capabilité (Cp et Cpk) permettent de vérifier que le procédé est stable et centré sur la cote nominale, même sur des séries de plusieurs millions de pièces. Ces tolérances serrées sont un atout déterminant pour les applications exigeantes du secteur de l'énergie.
La traçabilité commence dès la réception des matières premières, avec l'identification de chaque lot de fil et l'archivage des certificats matière. En cours de production, chaque lot de pièces est accompagné d'un dossier de suivi qui regroupe les relevés dimensionnels et les résultats de contrôle. En fin de production, un certificat de conformité est établi pour chaque livraison. Les certifications ISO 9001 et ISO 13485 garantissent la rigueur de ces procédures.
Oui, le procédé escomatic est particulièrement adapté aux très grandes séries, avec des cadences élevées et une capacité à produire en continu. Les séries peuvent atteindre plusieurs centaines de millions de pièces sur la durée de vie d'un programme, et la stabilité du procédé permet de garantir la conformité des pièces tout au long de la production. Le coût pièce est particulièrement compétitif sur les diamètres inférieurs à 6,5 mm.
Les pièces micro-décolletées peuvent recevoir différents traitements de surface pour améliorer leur conductivité, leur résistance à l'oxydation ou leur tenue mécanique. Les traitements les plus courants incluent le nickelage, l'argenture ou le dorage. L'état de surface obtenu par le procédé escomatic est compatible avec ces traitements, et la géométrie précise facilite l'application homogène des revêtements.
La Haute-Savoie bénéficie d'un savoir-faire historique en matière de décolletage, avec un tissu industriel complet qui facilite la coordination des différentes étapes de fabrication (usinage, traitements de surface, contrôle qualité). La proximité géographique avec les centres de décision européens permet des échanges techniques réactifs et une meilleure compréhension des exigences clients. Les certifications ISO et la culture de la précision sont des atouts supplémentaires pour les donneurs d'ordre exigeants.