


Le choix du matériau conditionne la réussite d'un projet de micro-décolletage escomatic autant que la géométrie de la pièce. En usinage fil sur machines escomatic, certains métaux et alliages se prêtent particulièrement bien à la production de pièces de précision en très grande série, tandis que d'autres demandent des ajustements de paramètres pour garantir la capabilité dimensionnelle et l'état de surface. Du laiton historiquement privilégié aux aciers inoxydables en passant par le cuivre et les alliages techniques, chaque matière présente un comportement spécifique face aux outils de coupe et aux cadences de production élevées.
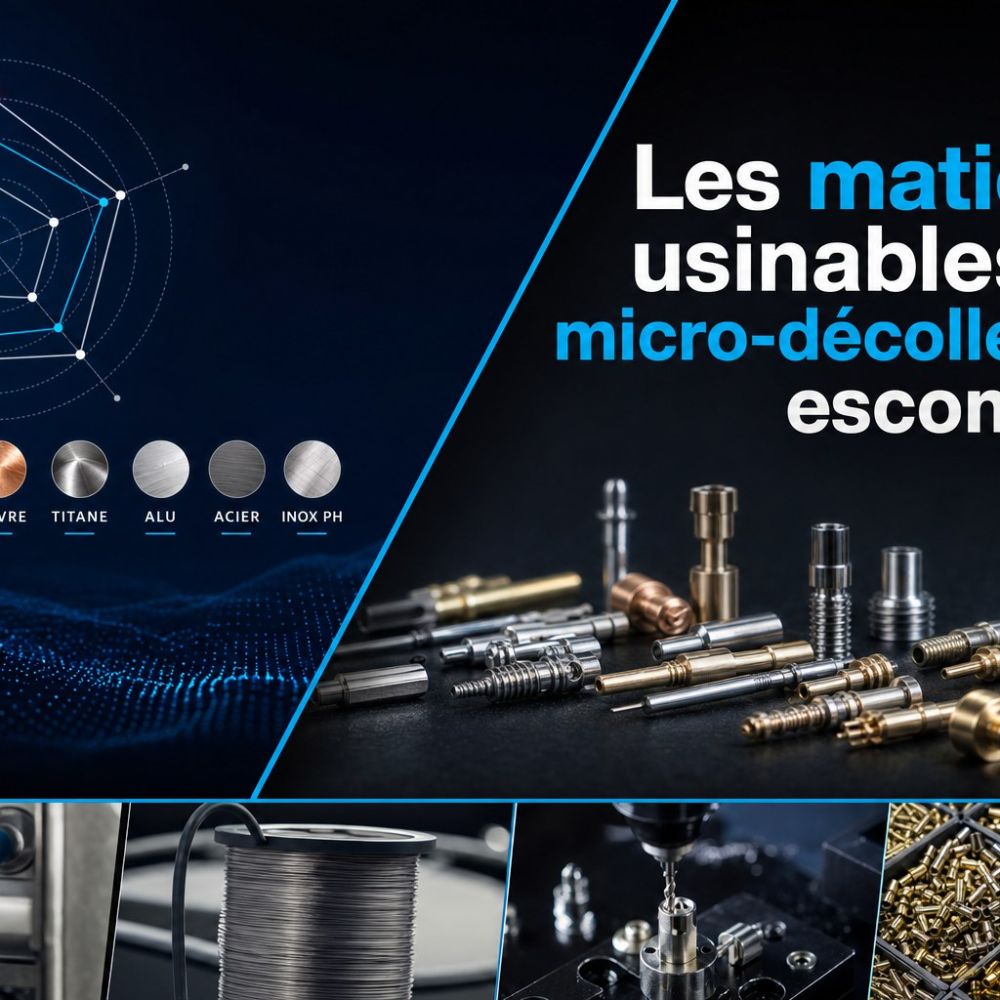
Le laiton occupe une place centrale dans l'univers du micro-décolletage escomatic depuis l'origine de ce procédé. Alliage de cuivre et de zinc, il combine une usinabilité remarquable avec des propriétés mécaniques adaptées à de nombreuses applications industrielles. Sa structure métallurgique favorise la formation de copeaux courts qui se fragmentent facilement, limitant l'usure des outils de coupe et permettant des vitesses d'usinage élevées.
Cette caractéristique se traduit directement par une productivité accrue et un coût pièce compétitif en très grande série, particulièrement sur des diamètres inférieurs à 6,5 mm où le procédé escomatic excelle. On distingue principalement deux familles de laiton en micro-décolletage : les nuances au plomb (comme le CuZn39Pb3) et les variantes sans plomb (CuZn40, CuZn21Si3P par exemple).
Les laitons au plomb offrent la meilleure usinabilité grâce aux particules de plomb qui jouent un rôle de lubrifiant solide interne, facilitant la coupe et prolongeant la durée de vie des outils. Ils restent privilégiés dans de nombreux secteurs industriels, à l'exception du médical et de certaines applications en contact avec l'eau potable où les normes imposent des matériaux sans plomb.
Les laitons exempts de plomb présentent une usinabilité légèrement inférieure mais demeurent parfaitement maîtrisables sur machines escomatic avec des réglages adaptés. En Haute-Savoie, berceau historique du décolletage français, le laiton représente encore une part importante des volumes produits.
Les secteurs de la connectique, de l'électroménager et de la robinetterie font largement appel à ce matériau pour des pièces comme les contacts électriques, les inserts filetés, les bagues de guidage ou les raccords. La capabilité process (Cp/Cpk) sur laiton atteint couramment des valeurs supérieures à 1,67 pour des tolérances de l'ordre de quelques microns, témoignant de la maîtrise technique acquise sur ce matériau.
Les aciers inoxydables (inox) ouvrent le champ du micro-décolletage escomatic vers des applications nécessitant résistance à la corrosion, biocompatibilité ou tenue mécanique élevée. Contrairement au laiton, l'inox présente une usinabilité plus difficile : sa dureté supérieure, sa tendance à l'écrouissage et son faible coefficient de conductivité thermique génèrent des températures de coupe élevées et une usure d'outil accélérée.
Ces contraintes imposent des vitesses de coupe réduites et une lubrification abondante pour évacuer la chaleur et protéger les arêtes de coupe. Parmi les nuances couramment travaillées en micro-décolletage, on trouve les inox austénitiques de la série 300 (304L, 316L notamment), les inox martensitiques (comme le 303) et certains inox austéno-ferritiques.
Le 303, contenant du soufre pour améliorer l'usinabilité, constitue souvent un bon compromis pour des pièces micro-décolletées nécessitant de la résistance mécanique sans exigence maximale de résistance à la corrosion. Les nuances 304L et 316L, plus nobles, sont privilégiées dans le secteur médical et l'industrie chimique pour leur excellente biocompatibilité et leur inertie chimique, malgré une usinabilité plus délicate.
La production de micro-pièces en inox sur machines escomatic demande une expertise technique spécifique. Les paramètres de coupe doivent être finement ajustés pour éviter l'écrouissage du matériau qui durcirait la surface et rendrait les passes suivantes encore plus difficiles.
La géométrie des outils, le choix des revêtements (carbure, nitrure de titane) et la stratégie de lubrification jouent un rôle déterminant dans la tenue de série et la capabilité dimensionnelle. En Haute-Savoie, les décolleteurs spécialisés dans l'inox ont développé un savoir-faire permettant de produire plusieurs centaines de millions de pièces par an avec une répétabilité maîtrisée, notamment pour des applications médicales (implants, instruments chirurgicaux) et automobiles (injecteurs, capteurs).
Le cuivre pur et ses alliages (bronze, cupro-aluminium, cupro-nickel) trouvent leur place en micro-décolletage escomatic lorsque les propriétés de conductivité électrique ou thermique deviennent prioritaires. Le cuivre électrolytique (Cu-ETP) présente la meilleure conductivité électrique de tous les métaux usuels après l'argent, ce qui en fait un matériau de choix pour la connectique, les contacts électriques et certains composants électroniques.
Sa conductivité thermique élevée le rend également intéressant pour des applications de dissipation de chaleur. En termes d'usinabilité, le cuivre se situe dans une position intermédiaire. Plus tendre que l'inox mais moins facile à usiner que le laiton, il a tendance à former des arêtes rapportées sur les outils de coupe en raison de son adhérence.
Ce phénomène peut affecter l'état de surface et la précision dimensionnelle si les paramètres de coupe ne sont pas optimisés. Les bronzes (alliages cuivre-étain) et les cupro-aluminiums offrent généralement une meilleure usinabilité que le cuivre pur tout en conservant de bonnes propriétés mécaniques et une résistance à la corrosion accrue.
Les secteurs de l'énergie et de l'électronique font régulièrement appel au cuivre et à ses dérivés pour des micro-pièces produites en grande série. On trouve par exemple des broches de connecteurs, des contacts de relais, des bagues conductrices ou des dissipateurs thermiques miniatures.
La capabilité dimensionnelle sur cuivre reste excellente avec un procédé escomatic bien maîtrisé, permettant de tenir des tolérances de quelques microns sur des séries de plusieurs millions de pièces. La traçabilité matière et le tri automatique à 100 % garantissent l'absence de mélange avec d'autres alliages, point crucial pour les applications électriques où la conductivité doit rester constante.
Au-delà des trois grandes familles précédentes, le micro-décolletage escomatic peut s'appliquer à divers alliages techniques répondant à des cahiers des charges spécifiques. Les alliages d'aluminium, bien que moins fréquents en décolletage fil qu'en tournage traditionnel, trouvent leur place pour des pièces légères destinées à l'aéronautique, à l'électronique ou à certaines applications automobiles.
Leur faible densité et leur bonne conductivité thermique en font des candidats intéressants, même si leur usinabilité variable selon la nuance demande une adaptation des paramètres de coupe. Certains alliages spéciaux comme le titane ou les superalliages à base de nickel peuvent être micro-décolletés sur machines escomatic dans des configurations particulières.
Le titane, biocompatible et résistant à la corrosion, intéresse le secteur médical pour des implants ou des instruments chirurgicaux miniatures. Son usinage reste toutefois délicat en raison de sa faible conductivité thermique et de sa réactivité chimique à haute température, nécessitant des vitesses de coupe très réduites et une lubrification spécifique.
Les volumes restent généralement plus modestes que sur laiton ou inox, mais la valeur ajoutée des pièces justifie l'investissement technique. Les plastiques techniques (PEEK, POM, PTFE) constituent une catégorie à part. Bien que le procédé escomatic soit historiquement conçu pour les métaux, certaines configurations permettent de travailler des polymères haute performance pour des applications nécessitant isolation électrique, résistance chimique ou faible coefficient de friction.
L'usinage des plastiques diffère fondamentalement de celui des métaux (vitesses de coupe, gestion thermique, absence de lubrifiant dans certains cas) et demande une expertise spécifique que tous les ateliers ne maîtrisent pas.
Le procédé escomatic se distingue par son alimentation en fil continu plutôt qu'en barres, ce qui influence directement le comportement des matériaux à l'usinage. Le fil, généralement de diamètre compris entre 0,3 et 6,5 mm, subit une série d'opérations de coupe, perçage, tournage et parfois taillage sans reprise de pièce.
Cette configuration impose des contraintes mécaniques spécifiques : le matériau doit supporter les efforts de coupe sans flexion excessive du fil, tout en permettant une évacuation efficace des copeaux dans un espace réduit. La vitesse de coupe constitue le premier paramètre à adapter selon le matériau.
Sur laiton au plomb, on peut atteindre des vitesses aux alentours de 200 à 300 m/min selon la géométrie de l'outil et le diamètre de la pièce, permettant des cadences de production élevées. Sur inox austénitique, ces vitesses chutent typiquement dans une fourchette de 60 à 120 m/min pour préserver les outils et maîtriser l'échauffement.
Le cuivre se situe dans une zone intermédiaire, aux alentours de 120 à 180 m/min selon la nuance. Ces valeurs restent indicatives et doivent être ajustées en fonction du diamètre fil, de la profondeur de passe et de la géométrie de la pièce.
La lubrification joue un rôle déterminant dans la qualité d'usinage et la durée de vie des outils. Les machines escomatic modernes disposent de systèmes de lubrification abondante qui refroidissent la zone de coupe, évacuent les copeaux et protègent les surfaces usinées.
Le choix du lubrifiant (huile entière, émulsion, fluide de coupe synthétique) dépend du matériau travaillé et des exigences de propreté des pièces finies. Pour des applications médicales en inox par exemple, on privilégie des fluides compatibles avec les exigences de dégraissage ultérieur et de traçabilité.
L'usure d'outil varie considérablement d'un matériau à l'autre et impacte directement la capabilité process et le coût de production. Sur laiton, un outil carbure peut tenir plusieurs dizaines de milliers de pièces avant remplacement, alors que sur inox la durée de vie peut être divisée par un facteur de 5 à 10 selon les conditions.
Cette usure se traduit par une dégradation progressive de l'état de surface et une dérive dimensionnelle qu'il faut compenser par des changements d'outils préventifs et un contrôle statistique rigoureux. Les décolleteurs expérimentés établissent des plans de surveillance adaptés à chaque matériau pour garantir la capabilité sur l'ensemble de la série.
Le choix du matériau pour une pièce micro-décolletée résulte d'un compromis entre exigences fonctionnelles, contraintes de fabrication et objectifs de coût. Les propriétés mécaniques (résistance à la traction, dureté, résilience) constituent le premier critère : une pièce soumise à des efforts importants ou à des chocs nécessitera un acier ou un inox plutôt qu'un laiton.
La résistance à la corrosion oriente vers les inox, les bronzes ou certains alliages de cuivre pour des environnements agressifs ou des applications extérieures. Les propriétés électriques et thermiques deviennent déterminantes pour la connectique et l'électronique.
Le cuivre et ses alliages s'imposent lorsque la conductivité électrique doit être maximale, tandis que le laiton offre un bon compromis conductivité-usinabilité pour des contacts moins critiques. La conductivité thermique guide le choix pour des pièces de dissipation de chaleur. À l'inverse, certaines applications nécessitent une isolation électrique, orientant vers des plastiques techniques ou des matériaux non conducteurs.
La biocompatibilité et les normes réglementaires restreignent fortement la palette de matériaux pour le secteur médical. Les inox 316L et certains alliages de titane dominent ce marché en raison de leur inertie chimique, de leur résistance à la stérilisation répétée et de leur acceptation par les organismes de santé.
Les laitons sans plomb trouvent également leur place pour des dispositifs médicaux moins critiques. La certification ISO 13485 de l'atelier de production devient alors aussi importante que le choix du matériau lui-même.
Le coût global de la pièce intègre le prix matière, la productivité d'usinage et les traitements de surface éventuels. Le laiton reste généralement le plus économique en grande série grâce à son prix modéré et son excellente usinabilité.
L'inox coûte plus cher à la fois en matière première et en temps d'usinage, mais peut s'avérer le seul choix technique pour certaines applications. Une analyse de la valeur en phase de conception permet d'identifier le meilleur compromis, parfois en repensant la géométrie de la pièce pour faciliter l'usinage d'un matériau plus exigeant.
Chaque secteur industriel présente des préférences matériaux liées à ses contraintes spécifiques. L'industrie automobile fait largement appel au laiton pour la connectique électrique et les composants de carburateur ou d'injection, tout en utilisant l'inox pour des pièces exposées à la chaleur ou à la corrosion (échappement, injection).
Le secteur médical privilégie les inox austénitiques et le titane pour les implants et instruments chirurgicaux, avec une traçabilité renforcée et des exigences de capabilité très strictes. La connectique électrique et électronique représente un débouché majeur pour le cuivre et ses alliages, recherchés pour leur excellente conductivité.
Les laitons sans plomb gagnent du terrain dans ce secteur pour répondre aux directives environnementales. L'industrie de l'énergie (photovoltaïque, batteries, systèmes de distribution) fait également appel au cuivre pour des micro-contacts et des connecteurs haute performance.
L'électroménager utilise massivement le laiton pour des pièces de robinetterie, des raccords et des composants mécaniques où le compromis coût-performance est crucial. En Haute-Savoie, la concentration d'ateliers de micro-décolletage spécialisés dans ces différents secteurs a permis le développement d'une expertise matériau reconnue.
Les bureaux d'études peuvent s'appuyer sur cette expérience pour sélectionner le matériau optimal dès la phase de conception, en tenant compte non seulement des propriétés intrinsèques mais aussi de la capabilité process et des volumes de production envisagés. Cette approche collaborative entre donneurs d'ordre et décolleteurs contribue à optimiser le coût pièce tout en garantissant la conformité fonctionnelle.
Non, tous les métaux ne sont pas adaptés au micro-décolletage escomatic. Les matériaux trop durs (aciers trempés, certains superalliages), trop abrasifs ou présentant une usinabilité très médiocre peuvent poser des problèmes de tenue d'outil et de capabilité dimensionnelle. Les métaux couramment travaillés sont le laiton, l'inox, le cuivre et ses alliages, l'aluminium et certains aciers doux. Pour des matériaux exotiques ou très durs, une étude de faisabilité préalable s'impose afin de valider la capabilité process et d'estimer le coût de production réaliste.
Le laiton au plomb (type CuZn39Pb3) présente une usinabilité supérieure grâce aux particules de plomb qui facilitent la fragmentation des copeaux et réduisent l'usure des outils. Les vitesses de coupe peuvent être plus élevées et la durée de vie des outils prolongée. Les laitons sans plomb (CuZn40, CuZn21Si3P) ont une usinabilité légèrement inférieure : les copeaux sont plus longs, l'usure d'outil un peu plus rapide et les paramètres de coupe doivent être ajustés. Cependant, les décolleteurs expérimentés maîtrisent parfaitement ces nuances et obtiennent une capabilité équivalente moyennant des réglages adaptés.
Oui, le coût pièce en inox est généralement supérieur de 30 à 50 % environ par rapport au laiton, selon la complexité de la géométrie et les volumes de série. Cette différence s'explique par trois facteurs : le prix matière de l'inox est plus élevé, la productivité d'usinage est réduite (vitesses de coupe plus faibles) et l'usure d'outil est accélérée, nécessitant des changements plus fréquents. Ces surcoûts sont toutefois justifiés lorsque les propriétés de l'inox (résistance à la corrosion, biocompatibilité, tenue mécanique) sont indispensables à l'application.
Techniquement, il est possible de changer de matériau entre deux séries sur une même machine escomatic, mais cela impose un nettoyage rigoureux et une modification des paramètres de coupe. En pratique, les ateliers spécialisés préfèrent dédier certaines machines à des familles de matériaux homogènes pour éviter les risques de contamination et optimiser les réglages. Pour des applications critiques comme le médical, la traçabilité matière impose une séparation stricte des flux de production. Le tri automatique à 100 % et les procédures qualité garantissent l'absence de mélange entre lots de matériaux différents.
Pour la connectique électrique, le cuivre et ses alliages (bronze, laiton) constituent les premiers choix en raison de leur excellente conductivité électrique. Le cuivre électrolytique (Cu-ETP) offre la meilleure conductivité mais une usinabilité moyenne. Les laitons sans plomb représentent un bon compromis entre conductivité (légèrement inférieure au cuivre pur), usinabilité et conformité aux directives environnementales. Le choix final dépend du courant à véhiculer, de la résistance mécanique requise et des contraintes de coût en grande série.
La capabilité dimensionnelle sur matériaux difficiles repose sur plusieurs leviers : sélection d'outils adaptés avec revêtements performants, optimisation fine des paramètres de coupe (vitesse, avance, profondeur de passe), lubrification abondante et ciblée, surveillance statistique renforcée avec contrôles fréquents et changements d'outils préventifs selon un plan établi. Les décolleteurs expérimentés en Haute-Savoie maîtrisent ces techniques et peuvent atteindre des capabilités Cp/Cpk supérieures à 1,33 même sur inox, moyennant une rigueur process accrue et des investissements en équipements de mesure et de contrôle.
Le choix du matériau en micro-décolletage escomatic conditionne à la fois la faisabilité technique, la capabilité dimensionnelle et le coût de vos pièces de précision en grande série. Le laiton reste la référence pour sa productivité et son rapport qualité-prix, tandis que l'inox, le cuivre et les alliages techniques ouvrent le champ vers des applications plus exigeantes en termes de résistance, de conductivité ou de biocompatibilité.
Chaque matériau impose ses contraintes d'usinage et ses paramètres spécifiques, que seule une expertise terrain permet de maîtriser pour garantir la répétabilité sur plusieurs millions de pièces. Anticiper le choix du matériau dès la phase de conception, en collaboration avec votre décolleteur, vous permet d'optimiser le triptyque performance-coût-faisabilité.
Les certifications ISO 9001 et ISO 13485, le tri automatique à 100 % et la traçabilité complète des lots constituent des garanties indispensables pour sécuriser vos approvisionnements, quel que soit le matériau retenu. N'hésitez pas à solliciter une analyse de faisabilité et un conseil matériau adapté à votre cahier des charges et à vos volumes de production.